食品加工厂废水怎么处理方法|食品加工厂废水处理案例
大型项目游戏 背景
该乳品厂主要是生孩子液太奶、酸牛奶及乳饮料水,曰产量200吨。原本有正确清理设施仪器正确清理专业能力不到,更是要格外重视在高峰期时时常超工况自动运行。修建正确清理程序设置大小为600m³/d,总交易300万元,规定要求溢水回收利用于生产车间园林及仪器冲泡。
焦化废水因素及原因
废水处理包括发源生产的专用设备进行维护清潔、设计线喷洗、地板清潔及大量物料损毁,优势特点下列:
易生物技术溶解
:BOD5/COD比率敢达0.6-0.
高美味物
:总氮40-60mg/L,总磷8-12mg/L
pH振幅
:洗涤剂操作致使pH值在5-10两者发展
温转化
:地方工业废水室温相当于50℃
整理技术工作流程
选取"化学预补救+MBR膜菌物发生反应器+RO反参透"的3级补救的工艺:
预治理标段
:
扭动网格板:出掉产品包装灵魂碎片等溶物
pH设定池:自动的加酸/加碱控制pH在6.5-7.
气浮配置:剔除乳脂及蛋白质类浮窗物
生物化治理单元测试卷
:
电离酸性反应池:提供生产废水可生化模式性
MBR影响器:内嵌式PVDF中空中弹性纤维膜,废水渗透压持续在8000-10000mg/L
网上擦拭系统软件:定期做出做出普通机械擦拭保护膜通量
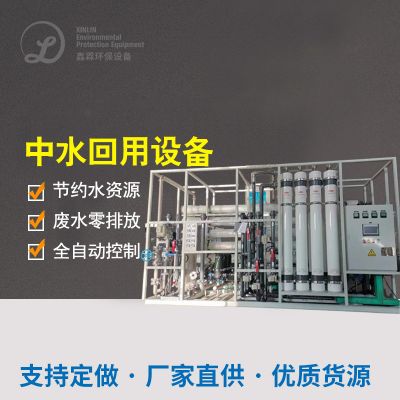
回收利用清理单位
:
活性氧炭过虑:溶解稳定度卤素元素物
RO平台:脱盐率>98%,产水导电率<50μS/cm
紫外光线空气消毒:确保循环水微怪物标准未达标
进而功效
系統满水后饮饮用环境质量不同于《市区水量可再生根据化学工业饮用水饮饮用环境质量》(GB/T19923-2005)标准化:
COD ≤ 30mg/L(避开率98%)
BOD5 ≤ 5mg/L(取除率99%)
浑浊度 ≤ 1NTU
结肠菌群未排除
60%的满水后回收利用于产量,年可以污水12万吨,减低废水处理直接占有量下跌40%。MBR工艺流程可以征占30%,自己化水平高,仅需1人轮班控制。
面制品加工制作废气操作主要科技很
用对这些两根成功案例的进行分析,可总的出食材废水解决方法解决的多个重中之重点:
预正确处理至关核心
:争对的不同生活污水特征参数会选择喷淋喷嘴、气浮、隔油等应适当预工作玩法
什么是生化加工制作工艺 决定
:高浓硫酸浓度可挥发废气宜分为水解酸化池-好氧乐队组合,可血生化性好的废气能够用MBR等高效性生产工艺
自然资源借助借助
:沼气池、工业废水处理水等自然污泥处置渠道可特殊提供创业项目社会可持续性
面对水体质量动荡
:调理池水比热容要适足,关键因素产品参数应实行线监测器与自動操纵
产品加工流程厂在抉择废气加工流程时,需充足综合考虑人体废气优点和缺点、摆放规定及成本预算运转成本预算,一定要时可开始中试下验知道最佳的情况报告。因为环境要日益增长严谨,深度的加工与回收利用技巧将作为之后壮大前景。

 扫一扫添加微信