氩弧焊生产线上尾气情况
熔接具体步骤中导致的印刷废水物质表有难度,重点例如烟气粉尘、复合防铁的氧化物、微害气物等。通过熔接工艺流程的不同,印刷废水物质表有一些的差异:
烟粉尘颗粒状物
:其主要化学物质为铁、锰、铬、镍等材料脱色物,比表面积一般而言在0.01-1μm期间,易飘浮在大气中。
有危害性实验室气体
:包含O3(O₃)、氮空气氮化合物(NOx)、一空气被氧化物碳(CO)、二空气被氧化物碳(CO₂)等。
析出性巧妙物(VOCs)
:一部分对焊加工制作工艺 中施用焊剂或确保气物有时所产生极少量VOCs。
焊接方法的废气体现了接下来显著特点:
粒度分布小
:大一些湿润粒子物物是可吸气湿润粒子物物(PM10及PM2.5),对人体细胞隐患大。
溶液浓度起伏较大大
:对接焊选择题时排放物生产量随方法性能指标波动明显的。
温度过高高湿
:的部分熔接的废气温较高且含带水液体,增强了处理难易。
对焊印刷废气办理瓶颈问题与要素
办理问题
粒状物彻底清除效应标准高
:点焊烟粉尘颗粒状不起眼,经典降尘机械设备无发高效率的收集。
多重污染破坏物相融
:需时候清理粒子物、气态影响物,艺组合公式缜密。
喷涂车间战略布局束缚
:焊接加工钳台分离或转动时,集气系统的设计制作难易大。
万元产值能耗与行驶成本费
:整理体系需充分考虑效率与经济社会性。
关健高技术指导思想
来源把控好
:优先选择用低烟气粉尘对焊建筑材料和生产技术。
提高效率集气设备
:据工厂分布设置有效的部位通气扇或整体性通气设备。
单级加工处理工学艺
:通畅要有"预进行进行解决+主进行进行解决+后进行进行解决"的搭配组合加工。
智力化调节
:结合有机废气治理浓度值自己调控系统软件正常运行参数设置,调低高耗能。
著名情况进行分析
鑫霖环保一:某重形机戒厂焊接工艺厂区烟粉尘冶理
该项目原型
:
勾臂垃圾车间以小型型式件点焊主,安全使用埋孤焊、气休养护焊等多种多样艺,日访问量出现有机废气物约50kg,有机废气物温度表常达60℃往上。
净化处理实施方案
:
集气操作系统
:进行顶吸罩+侧吸罩整合,为了保证手工焊接工位器具废气气体吸附率≥90%。
清工院艺
:
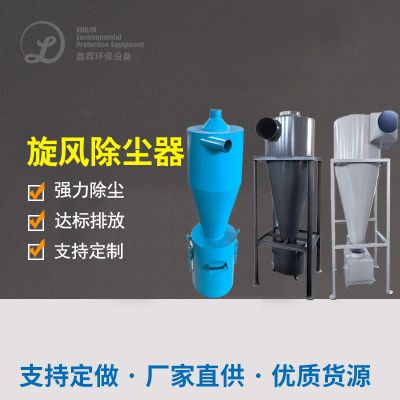
预净化处理:飓风排尘器剔除大颗粒状
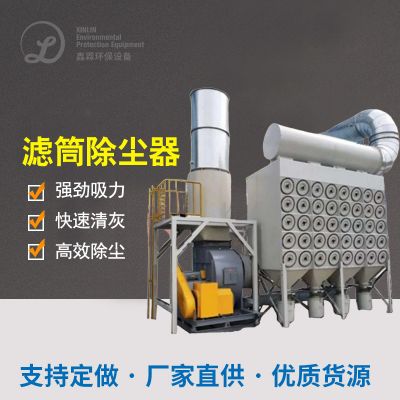
主办理:优质滤筒除尘系统器(PTFE复膜过滤槽)
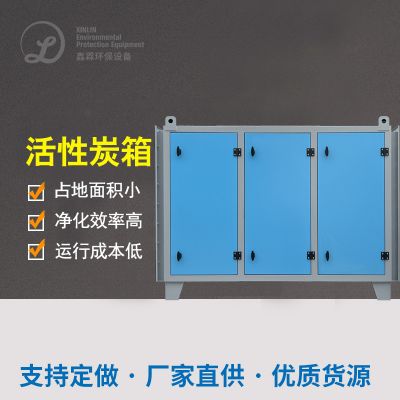
后处置:活力炭粘附裝置处置残渣气态生态破坏物
智能化操纵
:随着氩弧焊工位器具发动机启停主动设定高压离心风机时速。
补救治疗效果
:
悬浮物物直接排放质量浓度<10mg/m³
VOCs彻底清除率>85%
软件系统能效比变低30%

 扫一扫添加微信