一、铸造废气处理案例
1. 客户公司背景
企业名称:某大型铸造企业(年产铸件5万吨,员工600人)
的行业困惑:
有机废气治理被污染嚴重:冶炼生产加工出现高渗透压氧化的硅粉层(PM2.5渗透压200-300mg/m³)、起模道工序减少CO及VOCs(苯系物、酯类),生产加工粉层渗透压超支;
优质内控重压:频繁因科粒物和VOCs排卸不未达标被优质部惩处,遭受下市整治风险隐患;
机械设备老旧化:传统化布袋收尘器除尘滤袋易梗塞,年维护预算超¥115万;
可靠危险因素:铝粉、氧化铁皮有害气体遇消除静电易发生爆出,CO泄露危险 高。
二、废气处理工艺设计
核心工艺路线
“源头控制-多级净化-智能监控”工艺:
来源掌控:
全生产加工气体压力集气:在熔铸炉、创意发型线、浇包等产污点安装使用防暴型边缘通风罩,风速按10-15m³/min/台设计,涵盖全生产加工产污流程。
密封运输平台:主要采用技力运输水管+差压设汁,可以减少灰尘重新降尘。
预处里过程:
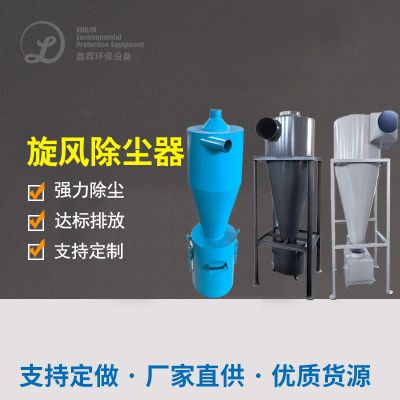
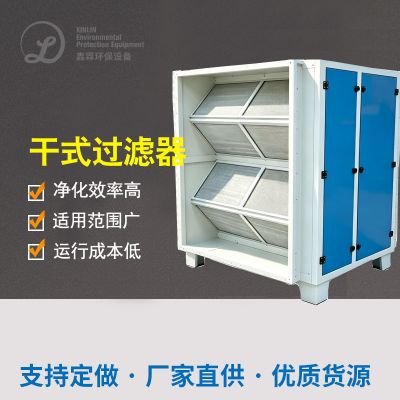
干试漩风收尘器:剔除孔径>10μm的粗粉末烟尘,脱离热效率≥85%。
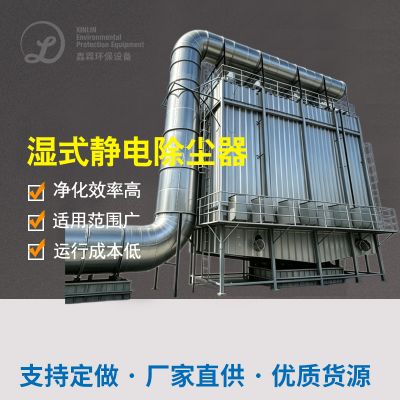
高热消除静电布袋除尘器设备:工作温度300℃,办理冶炼工厂高热有机废气(800-1000℃),气体吸附PM10-PM2.5尘土,利用率≥95%。
VOCs及有危害性的汽体生态环境治理:
温湿度保持:280-320℃恒湿运营,VOCs有效的成交转化率≥99%,CO节能减排率≥90%。
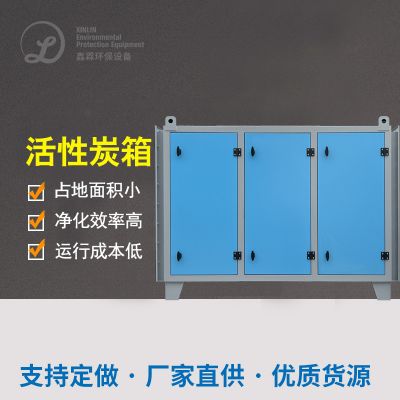
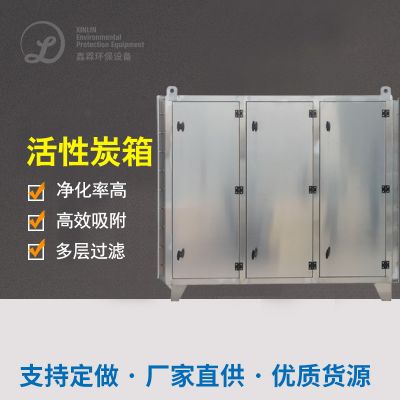
活性炭过滤意识:VOCs动态化活性炭过滤功率≥1.0kg/m³,苯系物清除率≥95%;
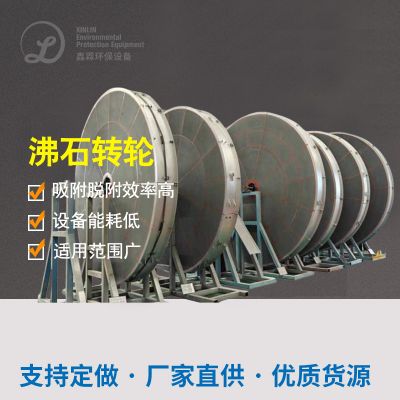
脱附二次利用:热氢气配置二次利用(180-220℃),脱附生产率≥90%。
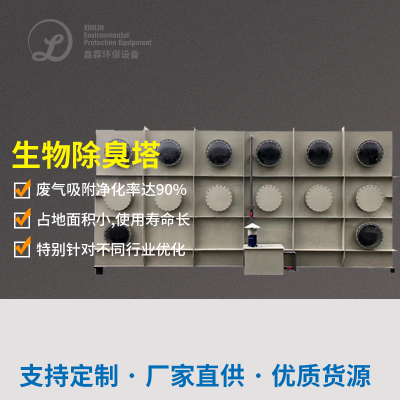
活力炭玻纤吸附物塔(2组串连):
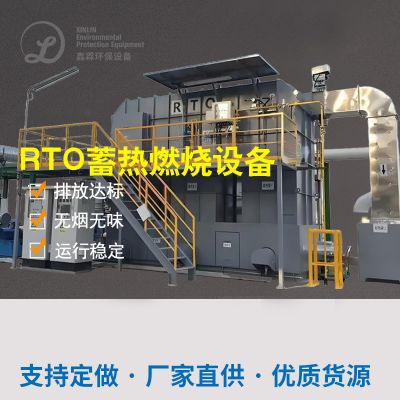
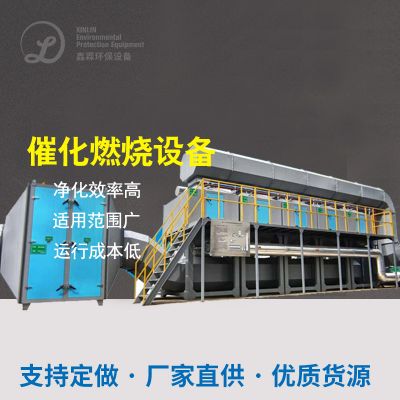
催化氧化烧燃部件(RTO):
淬硬层净化系统与废气排放:
滤出精密度:PM2.5尾气排放≤5mg/m³,有害气体收集率≥99.9%;
防燃设汁:隔爆阀+泄爆片,促使烟尘爆出危害性。
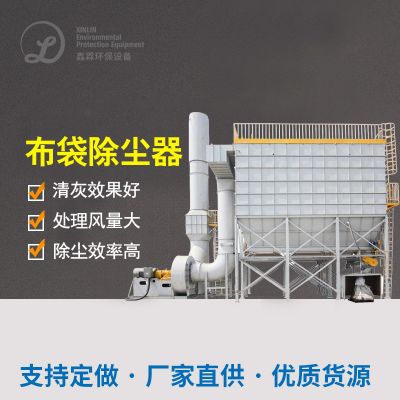
滚涂布袋净化器(PTFE折叠滤芯):
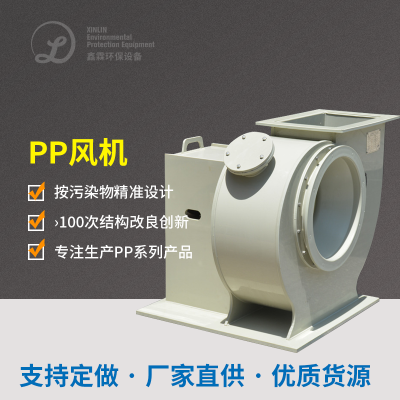
离心法新风机:有保障废液及格产生至烟筒(极度≥30米)。
三、设备型号选择与增加
四、废气处理难点与解决方案
难点1:高温粉尘与VOCs协同治理
分级分类清理:先凭借低温靜電除灰器提温至200℃下例,再迈入活性酶炭吸附剂塔;
RTO前沿增建急冷塔,事关VOCs進入促使燃烧物区时酸度不稳。
措施:
突破点2:铝粉爆炸声隐患
全软件性能防燃电气开关生产设备、隔爆阀及氧溶度污染监测仪(供氧溶度<8%);
主要包括防电磁干扰PTFE塑膜袋式过滤器,减少尘土摩擦力起电概率计算。
存在问题:
问题3:CO液化气泄漏治理环境
RTO进口商增加CO优酷云监测站仪,实时路况调准进行燃烧平均温度;
生活区按装CO报警机系统机系统,协同应急处置送风机系统。
防范措施:
五、整理成效检验
六、客户反馈
环保合规:连续3年通过国家环保验收,粉尘和VOCs排放低于国家标准限值50%;
经济增长整体:
年节省了亲水性炭采购合同费¥200万;
专用设备能效比大大减少30%,年得节约电价¥七十万;
发展整体:装配车间PM2.5酸度越来越低90%,公司职员職業病匿名举报率越来越低80%,荣获“地方级草绿色生产厂家”。
总结
该方案通过“负压集气-多级除尘-催化燃烧-智能管控”四维协同工艺,解决了铸造行业废气成分复杂、粉尘爆炸风险高、VOCs治理难的核心问题,兼具高效性、安全性和经济性,可为汽车配件、工程机械铸造等领域提供参考!

 扫一扫添加微信